 NL
 EN
 FR
 DE
 KO
 ES
 SV
 AR
 DA
 CS
 IT
 JA
 TR
 PT
 PL
 FI
Voordat u kunt bepalen of Ribbon Bow OEM Assembly Consistency Checks past bij de use case, specificaties, MOQ, het goedkeuringstraject voor monsters en het offerteproces van de leverancier, moet de specificatie voldoende informatie bevatten voor een leverancier om dezelfde opdracht te beprijzen als u in gedachten heeft.
Een strikspecificatie die alleen lint en diameter vermeldt, laat de samensteller het aantal lussen en de staartlengte op het oog bepalen. Daar komt de variatie van batch tot batch vandaan, niet van het lint.
Direct antwoord: Voor consistentie bij de OEM-assemblage van lintstrikken moeten kopers bepalen of Ribbon Bow OEM Assembly Consistency Checks past bij de use case, specificaties, MOQ, het monstergoedkeuringstraject en het offerteproces van de leverancier.
Waarom het strikmechanisme afwijkt terwijl het lint niet afwijkt.
| Optie | Beste pasvorm | Afweging | Te vermijden risico | Verificatie | Follow-up |
|---|---|---|---|---|---|
| Current specification | Herhaalorders waarbij de lint- en strikassemblage de eerdere inline-inspectie heeft doorstaan. | Er is geen gedocumenteerd lusaantal of spanningstolerantie; het eigen inzicht van de assembler kan de vorm van de strik doen afwijken. | Strikdiameter en lussymmetrie lopen uiteen tussen productieruns doordat er geen vastgelegde assemblagestandaard is. | Vergelijk drie monsterstrikken uit de huidige voorraad met een referentiestrik met behulp van een go/no-go keuringsmal. | Vraag vóór de volgende bulkorder een montage-instructie voor de strik bij de leverancier aan. |
| Maatwerkoptie | Een merkstrik met een vast aantal lussen, draadinzet of staartbehandeling die niet in de standaardlijn voorkomt. | Custom gereedschap of malopstelling verhoogt de eenheidsprijs; MOQ bevestigd op basis van materiaal en breedte | Zonder een schriftelijke montagestandaard kan de op maat gemaakte strik bij herhalingsbestellingen afwijken van het goedgekeurde monster. | Vereis een ondertekend montagespecificatieblad met het aantal lussen, de draaddikte en de lengte van de afgeknipte staart. | Neem de montagespecificatie op in de RFQ en vraag om een first-article-inspectierapport. |
| Veiligere terugvaloptie | Bestellingen met grote volumes waarbij de consistentie van de strik over meerdere productielijnen of ploegen gewaarborgd moet blijven. | Een smallere lintselectie of voorgestrikte strikhalffabricaten kunnen de ontwerpvrijheid beperken. | Overschakelen naar een reservespecificatie zonder de assemblagemethode te verifiëren kan nieuwe afwijkingen introduceren. | Audit de strikassemblagelijn van de leverancier op gedocumenteerde spanningsinstellingen en trainingsgegevens van operators. | Neem leveranciers op in de shortlist die een controleplan voor de strikassemblage als onderdeel van het offertepakket aanbieden. |
Bij huidige specificaties kan een slechte beslissing betekenen dat booggrootte en lus-symmetrie tussen productieseries gaan verschuiven zonder een vast montagemodel. Vraag de leverancier om drie steekproefbogen uit actieve voorraad te vergelijken met een masterboog aan de hand van een gaag (go/no-go).
Voor lintstrik-OEM: behoud het huidige specificatiebesluit onder één revisienummer; houd de leveranciersreactie, het gemarkeerde monster, de goedgekeurde specificatie, de offerte en de goedkeuringseigenaar bij elkaar. Als het bewijs in strijd is met de goedgekeurde registratie, houd dan de offerte, het monster of de productievrijgave aan totdat de afwijking schriftelijk is verklaard. Zodra de koper en de aangewezen technische autoriteit het bewijs hebben aanvaard, neem je het ondertekende document "Waarom de strikassemblage afwijkt terwijl het lint dat niet doet" op in de inkooporder, de productieoverdracht, de verzendvrijgave en de latere herbestellingsbeoordeling, zodat elk team vanuit dezelfde basis werkt.
De variabelen die de hand bepaalt, niet de specificatie
Aantal lussen, staartlengte en spankracht staan zelden in een lintspecificatie, maar bepalen wel de consistentie van de boog. Een koper die alleen lintbreedte en -diameter specificeert, laat de assembler deze variabelen bepalen. Die vrijheid leidt tot afwijkingen tussen series. Een praktische regel: leg deze handmatige variabelen vast in een werkinstructie voordat u met bulkproductie begint.
Wanneer een tweede productielijn in de doos opduikt
Wanneer een leverancier uw boogorder over twee productielijnen verdeelt, kan hetzelfde lint tot verschillende vormen leiden. Operators hanteren andere spanningsinstellingen of malopstellingen. De koper ziet het verschil pas wanneer de zending aankomt. Een simpele oplossing: vraag voorafgaand aan de volledige productie om een vergelijkingssteekproef tussen beide productielijnen.
Het vastleggen van de strik zodat deze reproduceerbaar is.
| Eis | Fabriekscontrole | Bewijs om te verifiëren | Orderrisico | RFQ-opvolging |
|---|---|---|---|---|
| Monstergoedkeuring | Eerstestuk-strikmonster wordt als master bewaard; vergelijk elke productiepartij ermee. | Meet het aantal lussen, de staartlengte en de knoopplaatsing ten opzichte van het goedgekeurde monster met behulp van een gekalibreerde liniaal. | Zonder een vastgelegd referentiemonster kan elke partij afwijken in vorm en symmetrie, wat montageafkeuringen tot gevolg heeft. | Vraag om een verzegeld productiegebonden monster voordat een bulkorder wordt vrijgegeven. |
| Materiaal / substraat | Inkomende lintpartij getest op weefdichtheid, vezelgehalte en verfpartijnummer. | Vraag een fabriekscertificaat aan of voer een brandtest uit om de samenstelling van polyester versus nylon versus grosgrain te bevestigen. | Het vervangen door een ander substraat verandert de strikstijfheid, de knoopvastheid en de kleurechtheid. | Keur de substraatspecificatie in de RFQ goed en eis een materiaalverklaring per zending. |
| Afwerking- of kleurcontrole | Kleur beoordeeld onder door de koper goedgekeurde lichtomstandigheden tegen een verzegeld mastermonster; afwerking gecontroleerd op rafels of losse draden. | Gebruik een spectrofotometer om de door de koper goedgekeurde kleurtolerantie te meten en inspecteer de randen visueel op een schone snede of hitteverzegelde afwerking. | Afwijkende kleuren of rafelige randen geven de strik een goedkope uitstraling en kunnen leiden tot retourzendingen van klanten. | Neem alleen leveranciers op in de shortlist die bij de offerte een kleurstandaard en afwerkingsmonster verstrekken. |
| Verpakkingsformaat | Strikken verpakt conform de overeengekomen hoeveelheid, oriëntatie en aantal lagen om vervorming tijdens transport te voorkomen. | Open een willekeurig karton, tel de strikken en controleer op gplette lussen of verwarde staarten. | Onjuiste verpakking kan strikken platdrukken, waardoor ze onbruikbaar worden en een kostbare nabewerking noodzakelijk is. | Keur de verpakkingsspecificatie goed (polybag, doos of tray) en vraag een verpakt monster aan vóór de bulkverzending. |
Aantal lussen, luslengte en staartlengte
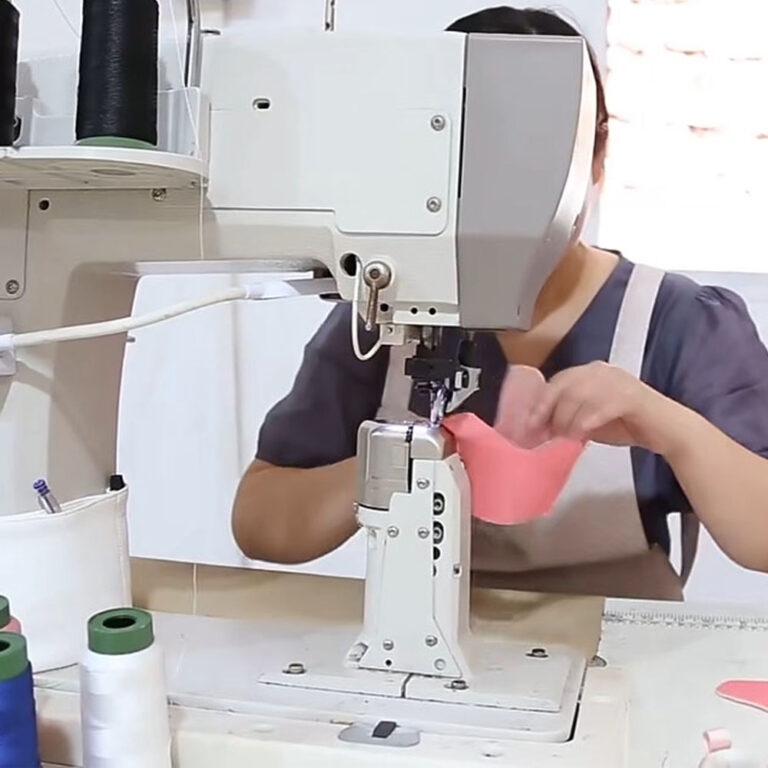
Een strik die er op het samplebord goed uitziet, kan in productie mislukken als deze drie variabelen niet zijn vastgelegd. Het aantal lussen bepaalt de volheid; de luslengte stelt de strikdiameter in; de staartlengte beïnvloedt hoe de strik op het product zit. Elk moet worden gemeten van de centrale knoop tot de lusbovenkant of staartpunt. Zonder deze maten in de specificatie heeft de assembler geen herhaalbaar doel. Voor OEM- en ODM-lintproductie, wordt het goedgekeurde monster de maatgevende referentie en wordt elke productiestrijk ermee vergeleken met behulp van een eenvoudig hulpmiddel.
Middenknoop, bindmethode en wat te fotograferen
De middenknoop is het structurele anker van elke strik. Of deze nu met de hand wordt gelegd, machinaal wordt omwikkeld of wordt gelijmd, de bindmethode bepaalt de stevigheid van de knoop en de symmetrie van de strik. Fotografeer de knoop van boven, opzij en onder tegen een rasterachtergrond. Plaats een liniaal in de afbeelding om de schaal weer te geven. Deze foto's vormen de visuele standaard voor de fabrieksinspecteur. Zonder deze foto's kan een losse knoop of een scheef gelegde binding pas worden opgemerkt wanneer de strik al aan de productielijn staat. Documenteer de bindmethode en de knoopafmetingen in de goedgekeurde specificatie.
De bevestigingsmethode en de verplichtingen die daarbij horen.
Wanneer uw strikspecificatie alleen het linttype en de diameter vermeldt, moet de assembler de bevestigingsmethode bepalen. Die keuze heeft direct invloed op uw assemblagetijd en kostprijs per eenheid. Lijm, twist tie, elastische lus en clip leggen elk verschillende productiebeperkingen en faalwijzen op. Lijm vereist uithardingstijd en oppervlaktevoorbereiding, wat seconden per strik toevoegt en het risico op hechtingsfalen bij bepaalde lintafwerkingen vergroot. Twist ties zijn snel maar kunnen tijdens het transport losraken, wat tot retouren leidt. Elastische lussen verhogen de materiaalkosten en vereisen een consistente lusspanning om breuk te voorkomen. Clips bieden snelle bevestiging maar kunnen het lint krassen of aftekenen. Zonder een bevestigde bevestigingsmethode in uw RFQ gaat u akkoord met de standaard van de leverancier, die mogelijk niet aansluit op uw eindgebruik of verpakkingslijnsnelheid. Vraag uw fabriek: welke bevestigingsmethode is standaard bij uw geoffreerde prijs, en wat is het kostprijsverschil voor elk alternatief? Documenteer de goedgekeurde methode bij uw monsteroverdracht om geschillen na productie te voorkomen.
Lijm, binddraad, elastische lus en clip
Elke bevestigingsmethode beïnvloedt de montagemet doorgaans 2–8 seconden per boog en de materiaalkosten met een bedrag zoals geciteerd door lintboog-OEM-leveranciers. Lijm voegt droogtijd toe en vereist klimaatgecontroleerde opslag. Twist ties zijn het snelst, maar vergroten het inspectierisico als ze niet goed worden bevestigd. Elastieken lussen vereisen een consistente lusbandbrengte om spanningsvariatie te voorkomen. Clips zijn herbruikbaar, maar kunnen een bijkomende montagestap vereisen. Verifieer tijdens steekproefkeuring welke methode uw leverancier gaat gebruiken en bevestig dat de aangevraagde eenheidsprijs die specifieke bevestiging omvat. Gebruik ISO 2859-1 steekproefinspectie om de consistentie van de bevestiging bij elke productielot te controleren.
| Bevestigingsmethode | Impact op montagetijd | Impact op materiaalkosten | Belangrijkste risico |
|---|---|---|---|
| Kleefmiddel | +3–8 seconden | + een door de leverancier opgegeven bedrag | Hechtingsfout op gecoat lint |
| Sluitband | + 2–4 seconden | + een door de leverancier opgegeven bedrag | Losraken tijdens transport |
| Elastische lus | +4–6 seconden | + een door de leverancier opgegeven bedrag | Inconsistente lusspanning |
| Clip | +2–3 seconden | + een door de leverancier opgegeven bedrag | Lintmarkering |
Voordat u zich vastlegt op een leverancier: vraag welke bevestigingsmethode in uw offerteprijs is inbegrepen en wat het kost om over te stappen op een andere. Bevestig de methode bij de monsteroverdracht en vermeld deze in uw offerteaanvraag. Dit voorkomt onverwachte stijgingen in montagetijd of overschrijding van materiaalkosten. Voor meer over lintkeuze, zie onze gids over aangepaste lintproductie en op maat bedrukt lint.
Wat elk doet met de assemblagetijd en -kosten.
De bevestiging is meestal de grootste arbeidspost in een gemonteerde strik, dus de methode die u kiest bepaalt de stukprijs meer dan het lint. Lijm is het snelst bij volume, maar verplicht u tot een oppervlak waar het daadwerkelijk op hecht, en het is het moeilijkst te herbewerken als een strik verkeerd geplaatst is. Een twist-tie is langzamer per stuk, maar vergevingsgezind, en laat de inpakker de strik op de plaats van gebruik positioneren. Een elastische lus verplaatst het werk stroomopwaarts naar het maken van de strikken en versnelt de verpakkingslijn, wat het betalen waard is wanneer de strik door een derde partij wordt aangebracht. Een clip kost het meest aan componenten, maar is de enige optie die het verwijderen en opnieuw aanbrengen overleeft. Vraag de fabriek om ten minste twee van deze opties te offerten op basis van uw volume in plaats van er één in de specificatie te kiezen, en om per stuk de assemblagetijd voor elk te vermelden, want dat is het getal waar uw stukprijs feitelijk op is gebaseerd.
Het golden sample en hoe het de productie aanstuurt.
Elke goedgekeurde strik draagt een label dat de assemblage aan de offerteaanvraag koppelt. Het label moet het onderdeelnummer van het lint, de goedgekeurde strikstijlcode, de datum van goedkeuring en de initialen van de inspecteur bevatten. Zonder deze informatie kan de fabriek zonder medeweten van de koper een andere strik of partij lint substitueren.
Waarmee de goedgekeurde strik moet worden gelabeld
Het golden sample-label vermeldt de specifieke lintbreedte, kleur en het materiaal zoals bevestigd in de offerteaanvraag. Het vermeldt ook de montagemethode, of de strik is genaaid, gelijmd of geklemd, omdat een strikspecificatie die alleen lint en diameter noemt, de assembler de bevestigingsmethode laat bepalen. Het label moet op een manipulatiebestendige wijze aan het monster worden bevestigd.
Bij wie het berust en wanneer het opnieuw wordt afgegeven
Het golden sample berust bij de MEEDEE lintfabriek, niet door de productielijn. Het wordt alleen opnieuw afgegeven wanneer de koper een wijziging goedkeurt in lintleverancier, linttype of strikconstructie. Een heruitgave zonder bevestiging van de koper duidt op een productierisico: de fabriek heeft mogelijk de assemblage gewijzigd zonder de referentie bij te werken.
Vóór de massaproductie moet de koper zich afvragen: “Is het gouden monster gelabeld met het in de offerteaanvraag bevestigde lint en de assemblagemethode, en wordt het apart van de productie bewaard?” De steekproefinspectie volgens ISO 2859-1 gebruikt het gouden monster als nuldefectreferentie. Onderstaande tabel vat de belangrijkste controlepunten samen.
| Controlepunt | Eis |
|---|---|
| Labelinhoud | Lintonderdeelnummer, strikstijlcode, goedkeuringsdatum, initialen keurmeester |
| Labelbeveiliging | Manipulatiebestendig, bevestigd aan de strik |
| Houder | Kwaliteitsafdeling, niet productie |
| Trigger voor heruitgifte | Alleen door de koper goedgekeurde lint- of assemblagewijziging |
Het verifiëren van deze punten bij de overdracht van de offerteaanvraag voorkomt afwijkingen in de assemblage. De uitvoering in de fabriek hangt af van het gouden monster als enige referentie voor elke productieserie.
In-line controles die afwijkingen opsporen vóór het inpakken in de doos.
Bij de eerstestukgoedkeuring moet de assembleur een fysiek monster presenteren met het lintonderdeelnummer, de strikafmetingen, de draaddikte en de bevestigingsmethode vastgelegd. Dit monster wordt de masterreferentie voor alle daaropvolgende productie. Zonder dit blijft een sluipende afwijking tijdens de productie onzichtbaar totdat de doos wordt geopend.
Wat te controleren bij het eerste artikel en tijdens de productie
Gebruik deze praktische checklist tijdens eerste-artikel- en tussentijdse inspecties:
- De lintbreedte en -kleur komen overeen met de goedgekeurde standaard onder door de koper goedgekeurde kijkomstandigheden.
- Het aantal striklussen en de symmetrie binnen de door de koper goedgekeurde tolerantie van het master.
- De draaduiteinden zijn gelijk afgeknipt en steken niet buiten de wikkeling uit.
- Bevestigingsmethode (naaien, lijmen of klemmen) komt overeen met de offerteaanvraag en blijft intact bij een trekkracht onder de door de koper goedgekeurde drempelwaarde.
- Geen rafels of losse vezels aan de afgeknipte uiteinden van het lint.
Bemonsteringsfrequentie die het betalen waard is
Pas ISO 2859-1 algemene inspectieniveau II, normale ernst, toe met een GKP van 1,0 voor kritieke gebreken (bijv. verkeerd lint, ontbrekende draad) en 2,5 voor ernstige gebreken (bijv. asymmetrie, losse bevestiging).
Tijdens de overdracht van monsters bij een offerteaanvraag dient u van de leverancier te verlangen dat hij het eerstestukmonster met een ondertekende checklist indient. Wijs elk monster af dat het lintonderdeelnummer en de documentatie van de bevestigingsmethode mist. Deze ene stap elimineert de meest voorkomende oorzaak van afwijking: de assemblagemedewerker die na plaatsing van de order voor een goedkopere bevestigingsmethode kiest.
Verpakking en de vorm die dat doorstaat.
Kies voor drukbestendige verpakking wanneer bogen vololume en symmetrie moeten behouden bij aankomst. Zonder verpakkingspecificatie kunnen bogen inklappen tijdens transport en niet meer terugveren, vooral onder stapeldruk in containervracht over zee.
Compressie, trayverpakking en herstel
Specificeer trayverpakking met individuele booghouders en de goedgekeurde vrije ruimte boven het hoogste punt van de boog. Dit voorkomt blijvende vervorming. Voor herstellen-tests dient na uitpakken eerst 24 uur hersteltijd te worden gegeven voordat booghoogte en lussymmetrie worden gemeten. De acceptatiedrempel ligt op of boven het overeengekomen percentage van de maten van het eerste artikel.
Wat u moet specificeren wanneer strikken overzee worden verzonden.
Voeg voor zeevervoer een compressietestclausule toe: stapel drie verpakte dozen tot de goedgekeurde hoogte gedurende de overeengekomen duur en controleer daarna of de boogvorm herstelt. Gebruik ISO 2859-1 steekproefplan (het overeengekomen steekproefplan) voor dimensionele checks. Het offerte-verzoek moet vermelden dat de fabriek bij de steekproefoverdracht een verpakkingsplan en een hersteltestrport toevoegt. Dit voorkomt kostbare nabewerking en klantretouren.
Het OEM-specificatieblad voor gemonteerde strikken.
- Heeft de leverancier voor elke strik-SKU een gedocumenteerde norm voor het aantal lussen en de staartlengte? Zonder een schriftelijke norm bepaalt de monteur de lussymmetrie en de staartlengte, wat leidt tot afwijkingen tussen productieseries. De leverancier verstrekt per SKU een specificatiekaart met het aantal lussen, de staartlengte en de acceptabele afwijking in millimeters. Inconsistente strikvorm en -maat die niet door uw verpakkingspasvorm of visuele goedkeuring komen. Vraag de specificatiekaart voor elke SKU op bij de monsteroverdracht van de offerteaanvraag en vergelijk deze met uw goedgekeurde eerste artikel.
- Hoe controleert de fabriek de lintspanning en het strikvolume vóór het verpakken? Spanningsvariatie verandert de volheid van de strik; een visuele controle alleen mist verborgen asymmetrie die na verzending zichtbaar wordt. De fabriek gebruikt een spanningsmeter of mal voor elke strik en registreert een volumemeting per productiepartij. Strikken komen plat of misvormd aan, wat retour- en herverpakkingskosten met zich meebrengt. Vraag naar de spanningscontroleprocedure en een voorbeeld van het volumeregister van de laatste productiepartij.
- Voert de assembleur een eerstestukcontrole van de afmetingen uit volgens het OEM-specificatieblad? Een eerstestukcontrole vangt fouten in het aantal lussen, de staartlengte en de lintbreedte op voordat de massaproductie start. De assembleur verstrekt een ondertekend eerstestukrapport met metingen van het aantal lussen, de staartlengte en de lintbreedte. Massaproductie draait volgens een niet-goedgekeurde specificatie, wat leidt tot afkeuring van de volledige partij. Vereis het ondertekende eerstestukrapport voordat u massaproductie goedkeurt.
- Wat is het proces van de leverancier voor het scheiden van goedgekeurde strikken van herbewerking of afval? Gemengde bakken zorgen ervoor dat defecte strikken worden verzonden, en de koper betaalt voor inspectietijd om ze te sorteren. De leverancier gebruikt kleurgecodeerde bakken of labels voor goedgekeurd, herbewerking en afval, met een dagelijks logboek. Defecte strikken bereiken uw verpakkingslijn, wat vertragingen en terugboekingen veroorzaakt. Verifieer het scheidingssysteem tijdens de fabrieksaudit of vraag een foto van de gelabelde bakken.
- Hoe documenteert de leverancier de consistentie van de strikkenassemblage over meerdere productieploegen? Ploegwisselingen veroorzaken variatie tussen operators; zonder gegevens over de ploegen heen is consistentie niet verifieerbaar. De leverancier houdt een ploeglogboek bij met lus-tellingen en spanningscontroles, ondertekend door elke operator. Strikken van verschillende ploegen zien er anders uit, wat klachten van klanten over gemengde kwaliteit veroorzaakt. Vraag de laatste drie ploeglogboeken op en vergelijk de geregistreerde metingen voor dezelfde SKU.
Kopieerklare veldenlijst
Het OEM-specificatieblad voor gemonteerde strikken moet het linttype, de breedte, de draaddikte, het aantal lussen, de staartlengte en de verpakkingsmethode bevatten. Voeg voor elke afmeting een tolerantiekolom toe. Deze veldenlijst voorkomt dat de assembleur kritische waarden moet gissen. Voeg het toe aan de offerteaanvraag zodat elke offerte naar hetzelfde uitgangspunt verwijst.
Wat de fabriek dient te bevestigen
Vraag de fabriek te bevestigen dat zij voor elke strik-SKU een actuele spec-kaart hebben en dat operators deze tijdens de montage gebruiken. Verzoek om een schriftelijke verklaring dat spanningscontroles en volumemetingen per partij worden geregistreerd. Bevestig dat first-article-rapporten worden ondertekend en gearchiveerd voordat de serieproductie begint. Deze bevestigingen overbruggen de kloof tussen het specificatieblad en de feitelijke output.
Broncontrole: ISO 2859-1 monsternemingsinspectienorm.
Tot slot
Consistentie bij OEM-montage van lintstrikken is niet vanzelfsprekend; het is een gedocumenteerd resultaat van precise specificatie, controles tijdens het productieproces en first-article-goedkeuring. Om kostbare herwerkzaamheden of afwijzing van zendingen te voorkomen, controleer of uw leverancier voor elke SKU een actuele spec-kaart heeft, vergelijk het gouden monster met productie-eenheden en bevestig dat compressietestclausules zijn opgenomen voor zeefracht. Stel een shortlist op van leveranciers die deze controles in elke fase kunnen aantonen, van linttype en draaddikte tot aantal lussen en verpakking, en valideer de specificatie voordat u een monster goedkeurt.
Om een offerte aan te vragen voor lintstrik-OEM, gebruik lintstrikken om vóór de bulkbestelling de definitieve specificatie, offerte-uitgangspunten, monstergoedkeuring, QC-bewijs, goedkeuringsrisico en follow-up van de leverancier te bevestigen.
FAQ
Hoe moet een vooraf gestrikte strik worden gespecificeerd zodat partijen onderling overeenkomen?
Een vooraf gestrikte strik moet worden gespecificeerd met lintsoort, breedte, draaddikte, aantal lussen, staartlengte en stikselspanning om consistentie tussen partijen te waarborgen. Vergelijk het eerste artikelmonster met het specificatieblad en documenteer elke afwijking voordat u de productiepartij goedkeurt.
Wat moet er op het label van een gouden monster voor een strik worden vermeld?
Het gouden monster moet worden gelabeld met het RFQ-nummer, de SKU, lintsoort, breedte, draaddikte, aantal lussen, staartlengte en de goedkeuringsdatum. Controleer dat het label fysiek is bevestigd en overeenkomt met de speckaart voordat u definitief goedkeurt.
Wanneer moeten inline-controles worden uitgevoerd tijdens de assemblage van strikken?
Inline-controles moeten worden uitgevoerd aan het begin van elke productieploeg en na elke machine- of materiaalwijziging. Gebruik ISO 2859-1 algemeen inspectieniveau II met een AQL van 1,0 voor kritieke afmetingen zoals lussymmetrie en steekspanning.
Welk leveranciersbewijs moeten kopers aanvragen voor lintstrikken?
Kopers moeten een actuele spec-kaart aanvragen voor elke strik-SKU, een first-article-inspectierapport en een monster dat overeenkomt met het goedgekeurde gouden monster. Bevestig dat de leverancier de spec-kaart in bezit heeft en dezelfde kwaliteit consistent kan produceren.
Waarom kiezen voor ons lint- en strikkenbedrijf?
Ons bedrijf biedt op maat gemaakte lintprogramma’s met onderhandelbare minimum orderhoeveelheden, bepaald door materiaal, breedte, kleur, printmethode en orderschema. De standaard levertijd bedraagt 2–4 weken na goedkeuring van de monster.
overdracht van het offerteverzoek: Specificaties ter beoordeling verzenden.
Redactionele noot
Opgesteld door het MEEDEE Ribbon-redactieteam en gecontroleerd aan de hand van actuele product-, aanpassings- en inkoopinformatie die is verstrekt door Meedee Ribbon Inc. Commerciële voorwaarden zoals MOQ, bemonstering en levertijd moeten voor elke specificatie worden bevestigd.